Artykuł sponsorowany
Jak drobne różnice w geometrii przekładni zębatej zmieniają jej trwałość
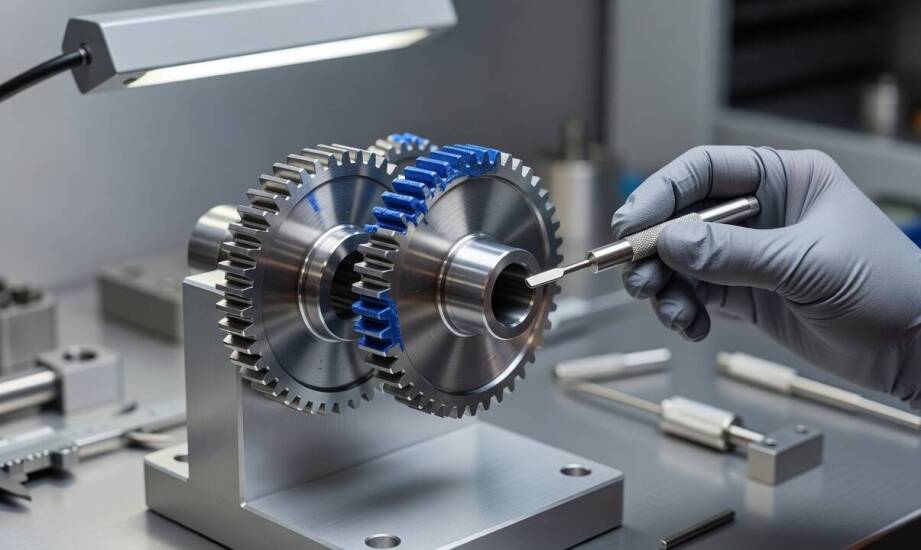
Niewielka zmiana w geometrii zęba potrafi wywołać zauważalny hałas, szkodliwe drgania i przyspieszone zużycie całej przekładni. Odchylenie kąta przyporu zaledwie o kilka stopni lub niewłaściwe dopasowanie modułu prowadzi do nierównomiernego styku powierzchni. Niewłaściwie wyliczone parametry wprost przekładają się na mniejszą trwałość napędu, potęgując tarcie i generując wyższą temperaturę pracy. Zrozumienie kluczowych zależności między kształtem zęba a kulturą pracy mechanizmu ułatwia eliminację błędów już na etapie projektowania lub serwisu maszyn.
Wpływ parametrów geometrycznych na styk i płynność pracy
Moduł, liczba zębów oraz kąt przyporu należą do podstawowych wskaźników określających kinematykę przekładni. Moduł definiuje fizyczną wielkość zęba jako stosunek średnicy podziałowej do liczby zębów. Wynikająca z niego podziałka bezpośrednio determinuje wytrzymałość elementu i maksymalną moc możliwą do przeniesienia przez układ. Kąt przyporu określa kierunek wektora sił w punkcie kontaktu. Standardowo przyjmuje się wartość 20°, co stanowi optymalny kompromis między odpornością na obciążenia promieniowe a płynnością zazębienia. W przypadku standardowego zarysu ewolwentowego o kącie 20° bez zastosowania dodatkowej korekcji, użycie mniej niż 17 zębów powoduje zjawisko podcięcia stopy. Taka geometria wyraźnie obniża wytrzymałość boku na zginanie i zwiększa podatność na wyłamania u samej podstawy, osłabiając cały mechanizm napędowy.
Szerokość wieńca odpowiada za rozkład nacisku wzdłuż linii styku współpracujących elementów. Szerszy wieniec automatycznie powiększa powierzchnię kontaktu, co skutecznie redukuje lokalne naprężenia i poprawia ogólną nośność. Zastosowanie takiego rozwiązania wymaga bardzo precyzyjnego montażu układu łożyskującego. Błędy osiowania prowadzą do nierównomiernego przylegania i destrukcyjnego skupienia sił na jednej z krawędzi wieńca. Profil zęba w kształcie ewolwenty ułatwia zachowanie stałego przełożenia i minimalizuje poślizg boczny. Poprawnie ukształtowana krzywa ewolwentowa obniża temperaturę pracy układu i ogranicza poziom generowanych wibracji. Błędy w profilowaniu wymuszają pracę skokową, wywołując uderzenia i szybką degradację warstwy wierzchniej metalu.
Znaczenie materiału, środowiska i objawy degradacji mechanizmu
Trwałość przekładni opiera się w dużej mierze na strukturze wewnętrznej stopu oraz precyzyjnych parametrach utwardzania. Stale nawęglane poddane hartowaniu uzyskują twardość powierzchniową rzędu 58–63 HRC, zachowując elastyczny i ciągliwy rdzeń. Taka kombinacja doskonale tłumi uderzenia i opóźnia niszczące procesy zmęczenia kontaktowego. W sytuacjach wymagających wysokiej odporności na ścieranie przy minimalnych odkształceniach cieplnych producenci stosują azotowanie lub hartowanie indukcyjne. Przekroczenie granicy zmęczeniowej materiału najczęściej skutkuje pittingiem. Wada ta objawia się powstawaniem mikropęknięć i drobnych jamek na bokach zębów, systematycznie eliminując element z dalszej bezpiecznej eksploatacji.
Nawet idealnie wykonana geometria traci swoje właściwości w niesprzyjającym środowisku przemysłowym. Obecny w halach produkcyjnych pył działa jak twarde ścierniwo, inicjując niszczące zużycie adhezyjne. Brak odpowiedniego filmu olejowego wywołuje bezpośredni kontakt elementów stalowych, co błyskawicznie podnosi temperaturę i grozi zatarciem. Właściwie dobrana lepkość oleju tworzy barierę ochronną, która separuje współpracujące zarysy. Wilgoć przenikająca do korpusu sprzyja ogniskom korozji i pogarsza parametry smarne cieczy. Niewspółosiowość wałów przesuwa obszar obciążenia na skraj wieńca, uwalniając momenty zginające.
Monitorowanie zachowania napędu pozwala przypisać konkretne objawy do pierwotnej przyczyny usterki:
- głośna praca i drgania wskazują na błędy geometrii albo nadmierne luzy wynikające z długotrwałego tarcia,
- wycieranie bocznych zarysów zęba świadczy o postępującym ścieraniu adhezyjnym lub przedostaniu się zabrudzeń do wnętrza obudowy,
- nagły ubytek smaru oraz miejscowe przegrzewanie korpusu sygnalizują zbyt wysokie tarcie przy niedostatecznym chłodzeniu.
Regularna analiza wymienionych symptomów ułatwia wczesną diagnostykę i pozwala zaplanować wymianę komponentów przed wystąpieniem awarii całego ciągu produkcyjnego.
Długa i bezawaryjna praca przekładni wymaga pełnej zgodności parametrów konstrukcyjnych ze specyfiką danego stanowiska. Weryfikacja obciążeń, prędkości obrotowych oraz zagrożeń ze strony środowiska gwarantuje prawidłowy dobór elementów napędowych. Zaopatrując działy utrzymania ruchu w komponenty przemysłowe, Tech-mech Hurtownia Przemysłowa dostarcza między innymi precyzyjnie wykonane koła zębate, które spełniają rygorystyczne normy tolerancji wymiarowych. Ścisłe dopasowanie modułu, profilu oraz rodzaju obróbki cieplnej stanowi fundament budowy niezawodnych układów napędowych w każdym nowoczesnym zakładzie.
Kategorie artykułów
Polecane artykuły
Jak arkusze gumowe wykorzystuje się do uszczelek, mat i wykładzin ochronnych w zakładach produkcyjnych
Od akceptacji projektu do montażu — jak powstaje kamienny blat w kuchni w Trójmieście
Jak ocenić, które prace przy dachu można rozliczyć w uldze termomodernizacyjnej