Artykuł sponsorowany
Jak zorganizować relokację maszyny między halami, by skrócić przestój produkcji
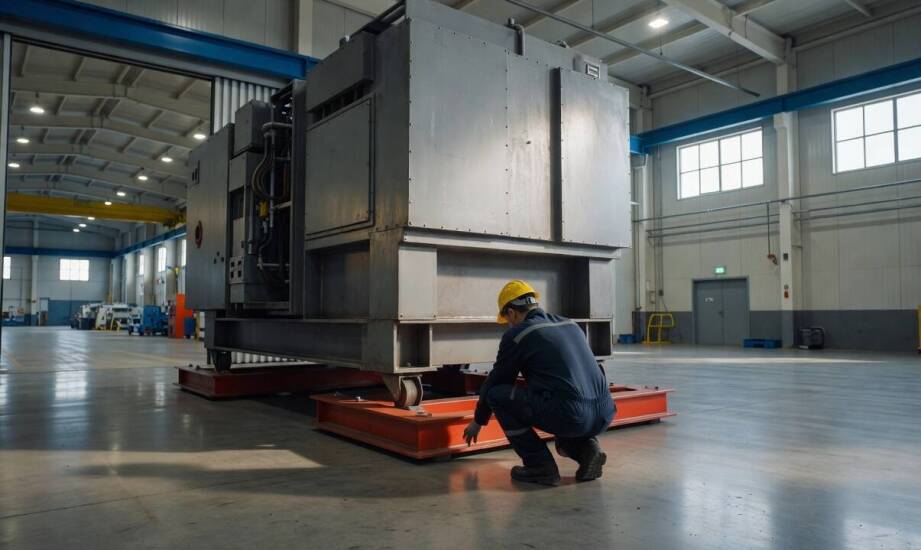
Relokacja maszyny między halami produkcyjnymi generuje największe koszty nie przez sam transport sprzętu, lecz przez utracone godziny pracy całej linii wytwórczej. Każda minuta przestoju oznacza wymierną stratę finansową dla przedsiębiorstwa, wpływając bezpośrednio na opóźnienia w realizacji kontraktów. W skali zaawansowanej technologicznie fabryki koszty te rosną lawinowo w zależności od liczby powiązanych ze sobą stanowisk. Przerwa w działaniu jednego gniazda CNC lub prasy krawędziowej potrafi wstrzymać procesy montażowe w zupełnie innym dziale zakładu. Taka zależność wymusza zaplanowanie procesu logistycznego w najdrobniejszych szczegółach, aby odłączenie poszczególnych układów i fizyczne przemieszczenie elementów zbiegło się w czasie z naturalną przerwą w harmonogramie.
Czynniki wpływające na czas przemieszczenia sprzętu
Stan lokalnych instalacji, układ dróg komunikacyjnych oraz rzeczywista nośność podłoża bezpośrednio decydują o czasie potrzebnym na wykonanie fizycznego manewru. Wąskie bramy przejazdowe, nisko zawieszone koryta kablowe lub obniżona wytrzymałość posadzki w starszej części zakładu często wymagają wdrożenia dodatkowych zabezpieczeń oraz czasowego demontażu elementów otoczenia. Inżynierowie logistyki muszą wcześniej sprawdzić, czy zestawy transportowe nie uszkodzą kanałów technologicznych ukrytych pod wierzchnią warstwą betonu. Wcześniejsza weryfikacja trasy przejazdu pozwala wyeliminować wąskie gardła jeszcze przed fizycznym wjazdem platform roboczych.
Skrupulatna inwentaryzacja zasilania, osprzętu i punktów kotwienia ogranicza błędy podczas odłączania i ponownego posadawiania urządzeń w nowym miejscu. Brak precyzyjnego oznaczenia wiązek okablowania, rur chłodziwa oraz przyłączy sprężonego powietrza zawsze prowadzi do kosztownych pomyłek przy końcowym montażu. Dobrze zaplanowany etap przygotowawczy obejmuje weryfikację zużycia wibroizolatorów, skompletowanie oryginalnej dokumentacji techniczno-ruchowej i przygotowanie ewentualnych modyfikacji fundamentów. Prawidłowo skatalogowane części ułatwiają docelowe przenoszenie maszyn, dając technikom jasny punkt odniesienia podczas odtwarzania skomplikowanej struktury zasilania. Wykonanie dokumentacji fotograficznej przyłączy niweluje ryzyko pominięcia przewodów sygnałowych.
Organizacja okna technologicznego i podział zadań
Harmonogram działań musi bezwzględnie uwzględniać wyznaczone okno technologiczne, aby poszczególne etapy demontażu nie blokowały pracy w innej części obiektu. Planiści wyznaczają odcięcie głównego zasilania na sam koniec zmiany produkcyjnej, transport ciężkiego korpusu na godziny nocne, a pierwsze testy kalibracyjne na start nowego tygodnia roboczego. Taki układ kalendarza zmniejsza ryzyko nakładania się na siebie różnych robót i realnie skraca czas całkowitego zatrzymania taśmy montażowej. Wykorzystanie harmonogramów sieciowych ułatwia bieżące śledzenie ścieżki krytycznej operacji.
Klarowny podział odpowiedzialności między działem utrzymania ruchu, zarządcami hali a zewnętrznymi wykonawcami przyspiesza rozwiązywanie problemów w sytuacjach nieprzewidzianych. Służby techniczne fabryki zajmują się odcięciem mediów, spuszczeniem płynów eksploatacyjnych oraz fizycznym rozpięciem szaf sterowniczych. Kierownictwo dba o wytyczenie wolnej strefy bezpieczeństwa i usunięcie komponentów z dróg przejazdowych. Z kolei za bezpieczne uniesienie ładunku i prawidłowe rozmieszczenie środka ciężkości odpowiadają specjaliści z zewnątrz. Przy tego typu skomplikowanych manewrach logistycznych firma MIMB Trans koordynuje przemieszczanie ładunków ponadnormatywnych na terenie zakładów. Jasne przypisanie kompetencji w dokumentach projektowych zapobiega paraliżowi decyzyjnemu podczas podnoszenia maszyny.
Znaczenie próbnego rozruchu na nowym stanowisku
Ostatnim krokiem operacji logistycznej jest wdrożenie testów rozruchowych w nowej lokalizacji. Wyłącznie rygorystyczne sprawdzenie układu pod docelowym obciążeniem roboczym potwierdza dokładne wypoziomowanie korpusu i pełną szczelność przepiętych przewodów hydraulicznych. Ewentualne zaniedbania na etapie montażu natychmiast ujawniają się tutaj w postaci nadmiernych wibracji wrzeciona, przegrzewania się serwomotorów czy utraty pakietów danych. Pojedynczy test bez obróbki materiału nigdy nie wystarczy do zagwarantowania pierwotnych parametrów tolerancji wymiarowej.
Płynne przekazanie w pełni zmontowanego sprzętu operatorom ostatecznie domyka przedsięwzięcie logistyczne. Laserowa kalibracja osi wykonana tuż po opuszczeniu maszyny na kotwy pozwala zakładowi odzyskać maksymalną zdolność wytwórczą bez obaw o poprodukcyjne awarie. Sprawnie zrealizowana przeprowadzka udowadnia, że precyzyjna inwentaryzacja stanowi fundament bezpiecznego powrotu fabryki do wyznaczonego tempa pracy.
Kategorie artykułów
Polecane artykuły

Elastyczność usług księgowych jako klucz do dostosowania się do potrzeb klienta

Na dachach wielospadowych format blachodachówki decyduje o odpadzie, docinkach i szczelności

Legalna jazda quadem na Pomorzu — gdzie teren sprzyja, a gdzie zaczynają się ograniczenia
